1. TỔNG QUAN VỀ LƯỠI MÁY CẮT SẮT THỦY LỰC CẦM TAY RC25 (RC-25)
Trong thi công kết cấu bê tông cốt thép hiện đại, dòng máy cắt sắt thủy lực cầm tay RC25 đã trở thành trang bị cơ động không thể thiếu tại các công trình hầm móng, dầm sàn, trụ cầu và gia công sắt cây dân dụng. Tuy nhiên, sau hàng chục ngàn chu trình chia tách thanh thép gân cường độ cao, bộ phận trực tiếp tiếp xúc và chịu tải trọng nén va đập lớn nhất chính là bộ lưỡi dao máy cắt sắt. Khi lưỡi dao bị mòn cùn hoặc mẻ góc do va chạm dị vật, áp lực bơm thủy lực sẽ tăng vọt, thời gian cắt kéo dài và vết cắt thép xuất hiện nhiều bavia sắc nhọn nguy hiểm.
Để đáp ứng nhu cầu thay thế kịp thời, bảo đảm tiến độ thi công liên tục không bị gián đoạn, Máy Xây Dựng Hòa Phát nhập khẩu và phân phối trực tiếp dòng sản phẩm Lưỡi máy cắt sắt thủy lực cầm tay RC25 (Phi 4 – Phi 25mm) nguyên bản chính hãng. Sản phẩm thuộc nhóm lưỡi máy cắt sắt chính hãng, được gia công đúc phay từ phôi thép hợp kim chuyên dụng dập nguội cao cấp Cr12MoV, trải qua quy trình tôi cao tần chân không khép kín giúp đạt độ cứng bề mặt HRC 58 – 62, mang lại nhát chém dứt khoát chỉ trong 2.5 đến 3 giây.
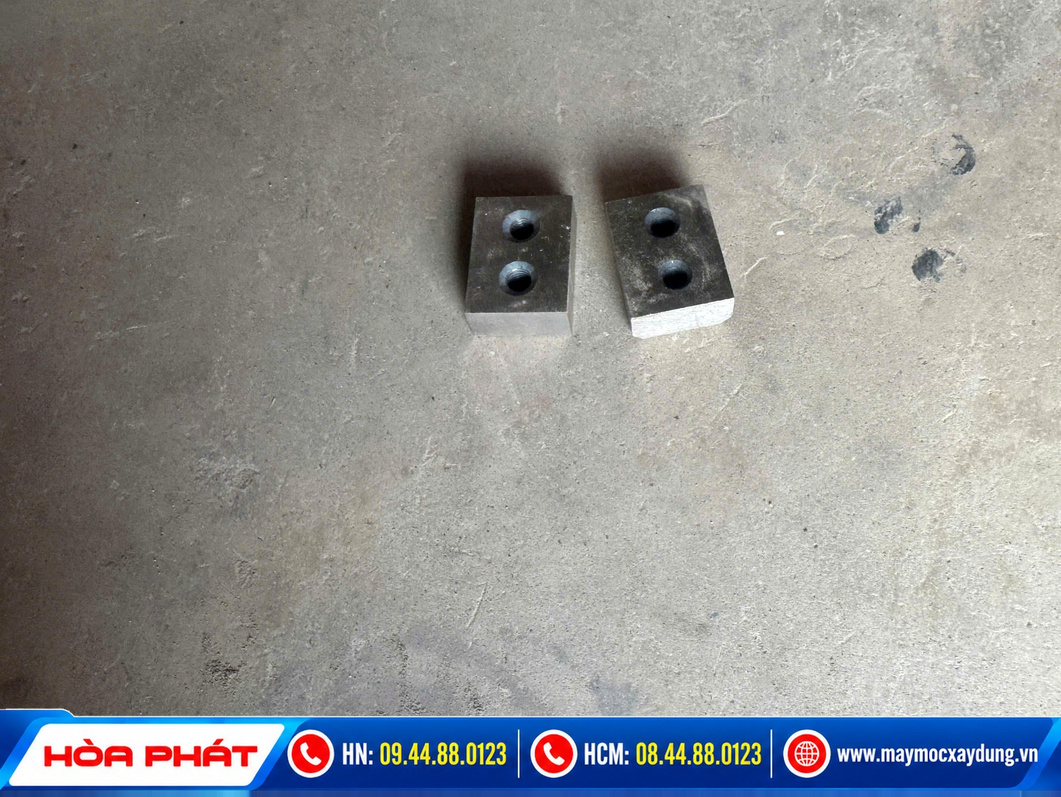
Hình 1: Cặp lưỡi máy cắt sắt thủy lực cầm tay RC25 chính hãng Hòa Phát
2. BẢNG THÔNG SỐ KỸ THUẬT LƯỠI MÁY CẮT SẮT RC25 CHUẨN XUẤT XƯỞNG
Dưới đây là bảng thông số kỹ thuật chi tiết của bộ lưỡi dao cắt sắt thủy lực cầm tay RC-25 đã được phòng kỹ thuật Hòa Phát kiểm chuẩn trực tiếp bằng dụng cụ đo cơ khí chính xác trước khi xuất kho:
| Thông Số Kỹ Thuật | Giá Trị Thực Tế |
|---|---|
| Tên sản phẩm | Lưỡi máy cắt sắt thủy lực cầm tay RC25 (RC-25 / 25mm) |
| Dòng máy tương thích | Máy cắt sắt thủy lực RC-25, RC25, NRC-25, RA-25 (điện áp 220V, công suất 1600W – 1700W) |
| Quy cách đóng gói | 1 Bộ gồm 2 lưỡi dao (1 lưỡi động pít tông + 1 lưỡi tĩnh ngàm máy) |
| Kích thước hình học | ~30 mm (Dài) x 25 mm (Rộng) x 14 mm (Độ dày) |
| Kiểu liên kết bu lông | 2 lỗ bu lông lục giác chìm âm mặt (chống cọ xát với thép cây khi cắt) |
| Khoảng cách tâm 2 lỗ bu lông | ~14 – 15 mm (chuẩn ngàm định vị máy RC-25) |
| Vật liệu chế tạo | Thép hợp kim dụng cụ cao cấp Cr12MoV (tương đương SKD11 / DC53) |
| Quy trình nhiệt luyện | Tôi cao tần chân không & Ram kỹ 3 lần khử ứng suất dư |
| Độ cứng bề mặt mép cắt | HRC 58 – 62 (chống mòn ma sát và chống biến dạng nén) |
| Khả năng cắt thép | Thép cây gân, thép trơn đường kính Phi 4 mm đến Phi 25 mm (CB300, CB400, CB500) |
| Tốc độ chu trình cắt | 2.5 – 3.0 giây / 1 thanh thép Phi 25 |
| Tính năng đảo cạnh | Thiết kế đối xứng cho phép đảo 4 góc cạnh cắt, nhân 4 tuổi thọ |
| Trọng lượng cặp lưỡi | ~550 gram (nguyên cặp kèm dầu bảo quản) |
| Đơn vị phân phối | Công ty Cổ phần Máy và Thiết bị Hòa Phát (maymocxaydung.vn) |
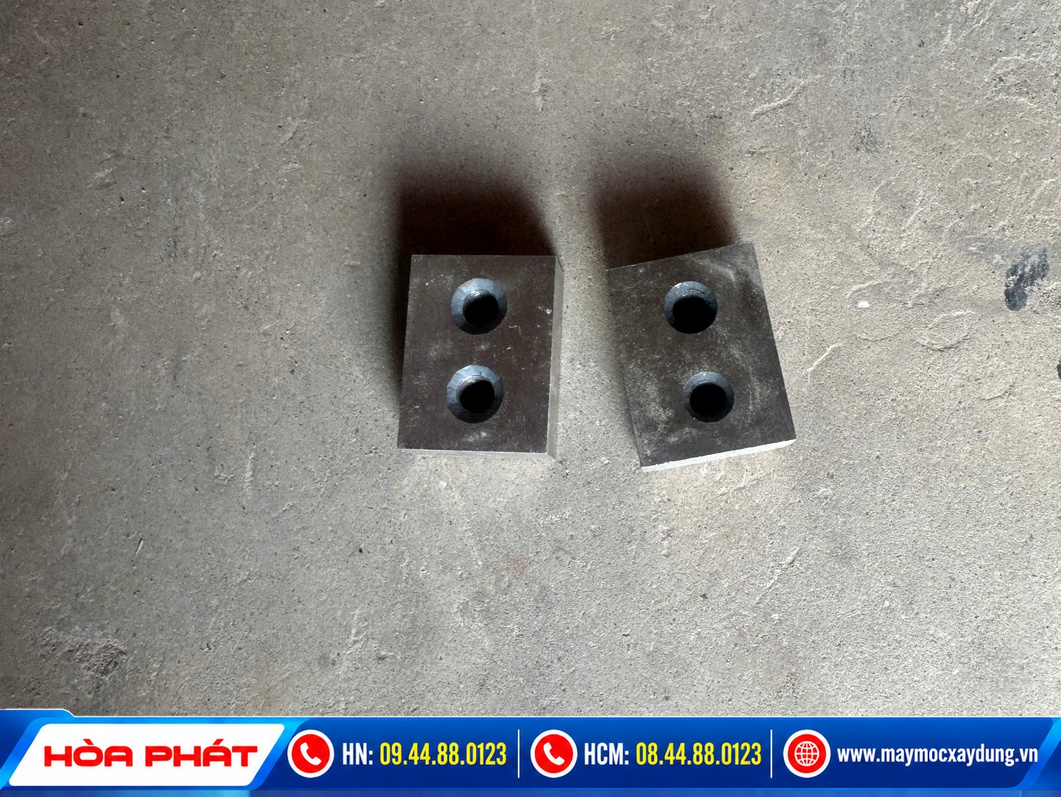
Hình 2: Cận cảnh 2 lỗ bắt bu lông lục giác chìm trên lưỡi cắt sắt RC-25
3. ĐẶC ĐIỂM CẤU TẠO & VẬT LIỆU THÉP HỢP KIM TÔI CAO TẦN CR12MOV
Điểm làm nên sự khác biệt cốt lõi giữa lưỡi dao cắt sắt chính hãng Hòa Phát và các loại dao cắt trôi nổi trên thị trường nằm ở mác thép chế tạo và công nghệ luyện kim:
- Mác thép dụng cụ khuôn dập Cr12MoV: Đây là dòng thép hợp kim chứa hàm lượng Crom cao (11.5% - 13.0%) cùng Molypden (Mo) và Vanadi (V). Sự kết hợp này mang lại khả năng chống mài mòn cực tốt khi ma sát với gân thép xoắn xây dựng ở áp lực nén cao.
- Quy trình xử lý nhiệt tôi ram chân không: Phôi thép được nung nóng đồng đều trong lò chân không rồi làm nguội nhanh để tạo cấu trúc Martensite mịn đặc, sau đó ram kỹ 3 lần để giải phóng hoàn toàn ứng suất dư bên trong. Nhờ đó, lưỡi dao đạt độ cứng bề mặt HRC 58 – 62 nhưng phần lõi bên trong vẫn giữ được độ dẻo dai (Impact Toughness) cần thiết, chống hiện tượng nứt giòn hay mẻ vỡ khi gặp thép cứng.
- Thiết kế 2 lỗ bu lông vát mép âm mặt: Lỗ bắt bu lông lục giác chìm được gia công vát côn âm mặt chuẩn xác. Khi siết bu lông vào ngàm pít tông và khung máy, đầu bu lông nằm chìm hoàn toàn bên dưới mặt phẳng dao, không nhô lên gây cấn thép hoặc làm biến dạng ren ốc trong quá trình ép cắt liên tục.
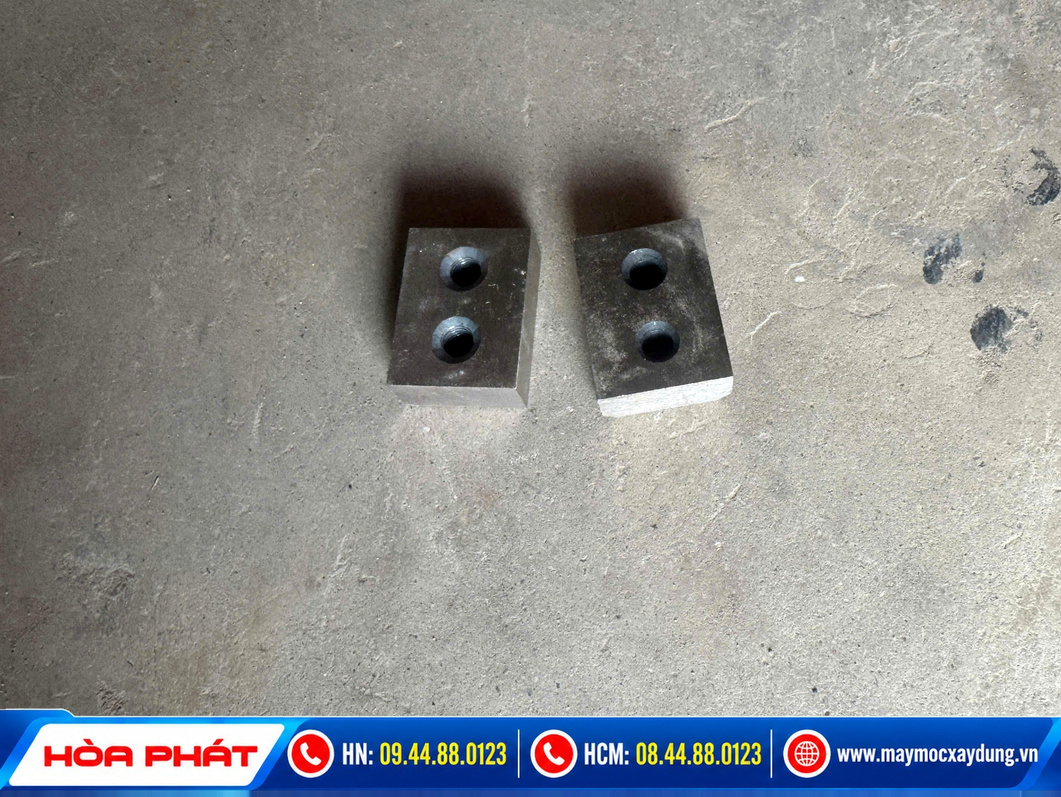
Hình 3: Mặt sau phẳng phiu gia công chuẩn xác của lưỡi dao máy cắt RC25
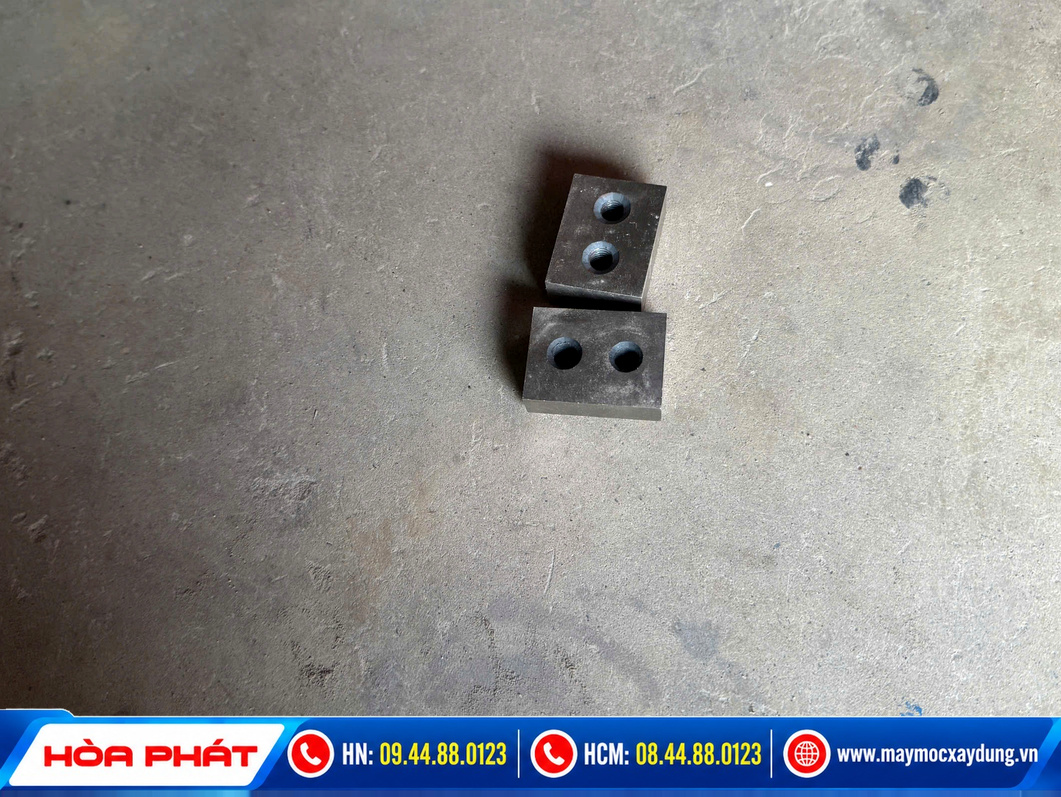
Hình 4: Góc chụp nghiêng thể hiện độ dày chịu lực khối thép lưỡi cắt RC25
4. NGUYÊN LÝ LÀM VIỆC & KHẢ NĂNG CẮT THÉP CÂY PHI 4 ĐẾN PHI 25MM
Bộ lưỡi máy cắt sắt RC-25 hoạt động trên nguyên lý chém trượt thủy lực (Hydraulic Shear Action) trong không gian khép kín của ngàm máy:
- Lưỡi dao tĩnh (cố định): Bắt chặt vào ngàm thép chữ C phía trước đầu máy, đóng vai trò là điểm tỳ chịu lực phản hồi của thanh thép.
- Lưỡi dao động (tịnh tiến): Bắt chặt vào đầu pít tông thủy lực tịnh tiến. Khi bấm cò khởi động, bơm dầu thủy lực đẩy pít tông tiến về phía trước với lực ép lên tới 20 – 25 tấn, đưa mép lưỡi động lướt sát qua mép lưỡi tĩnh để tạo lực cắt nêm tập trung cực đại.
- Vết cắt phẳng phiu, sạch sẽ: Khác với phương pháp dùng đá cắt mài đĩa sinh ra nhiều tia lửa, khói bụi cháy và bavia sắc nhọn, dao cắt thủy lực RC25 chia tách thanh thép gân D25 chỉ trong 2.5 – 3 giây mà không sinh tia lửa điện, vết cắt phẳng và an toàn cho người thao tác.
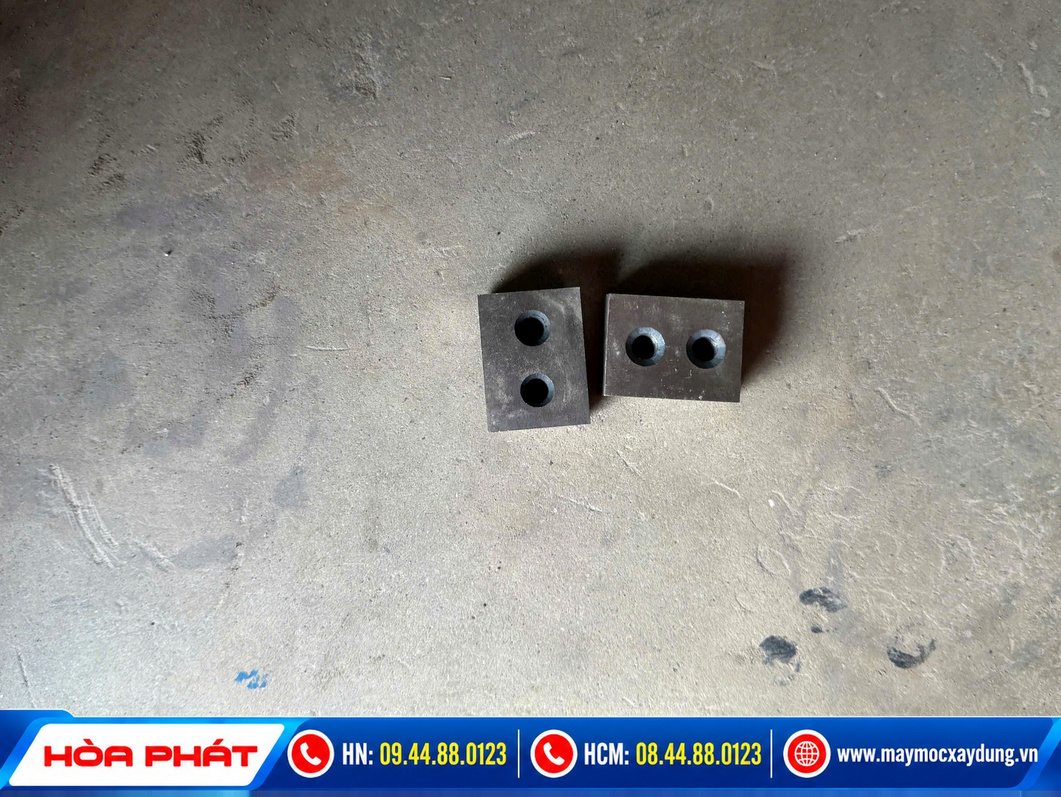
Hình 5: Bộ đôi lưỡi dao cắt sắt RC25 đặt so le kiểm tra góc cạnh cơ khí
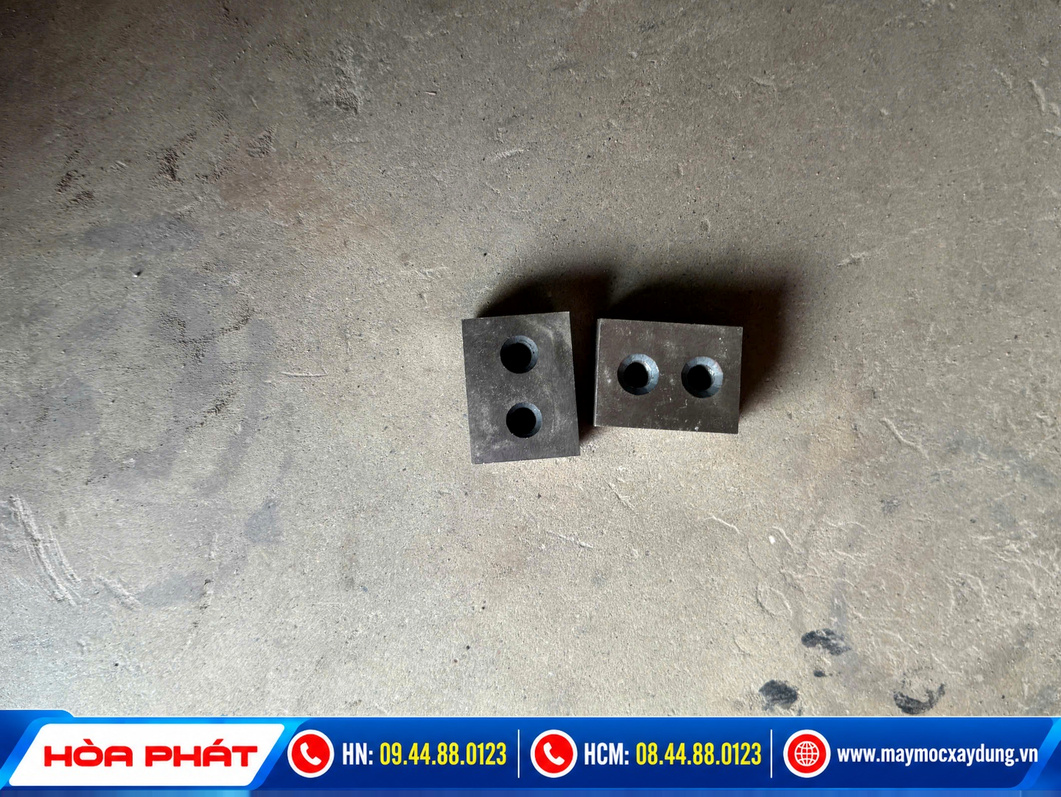
Hình 6: Mép cắt vát góc sắc bén của lưỡi dao máy cắt sắt thủy lực RC25
5. THIẾT KẾ ĐA CẠNH ĐẢO CHIỀU — NHÂN 4 TUỔI THỌ SỬ DỤNG
Một trong những ưu điểm kỹ thuật vượt trội của bộ phụ kiện máy cắt uốn duỗi này chính là kết cấu hình học đối xứng đa cạnh:
Mỗi thỏi lưỡi dao RC25 được thiết kế với các góc vát đối xứng hoàn hảo. Sau một thời gian dài sử dụng (khoảng 5.000 – 8.000 nhát cắt), nếu cạnh cắt đầu tiên bắt đầu xuất hiện dấu hiệu mòn nhẹ, người dùng chỉ cần nới lỏng 2 bu lông lục giác, xoay đảo chiều lưỡi dao 180 độ hoặc hoán đổi giữa lưỡi trên và lưỡi dưới để đưa cạnh sắc bén mới vào vị trí làm việc. Bằng cách này, một bộ lưỡi dao duy nhất có thể tận dụng tới 4 góc làm việc khác nhau, nhân 4 tuổi thọ sử dụng lên tới 20.000 – 30.000 chu trình cắt trước khi bắt buộc phải đầu tư bộ mới, giúp tiết kiệm chi phí tối đa cho nhà thầu.
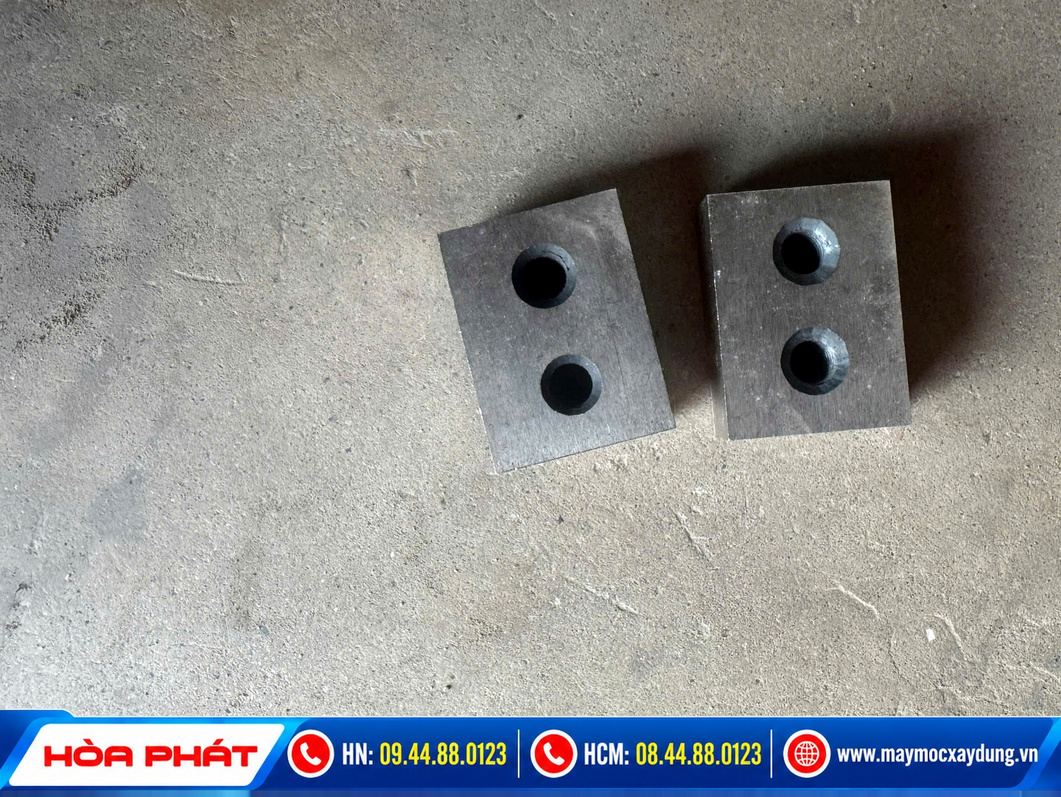
Hình 7: Khoảng cách tâm 2 lỗ bu lông định vị lưỡi cắt sắt thủy lực RC25
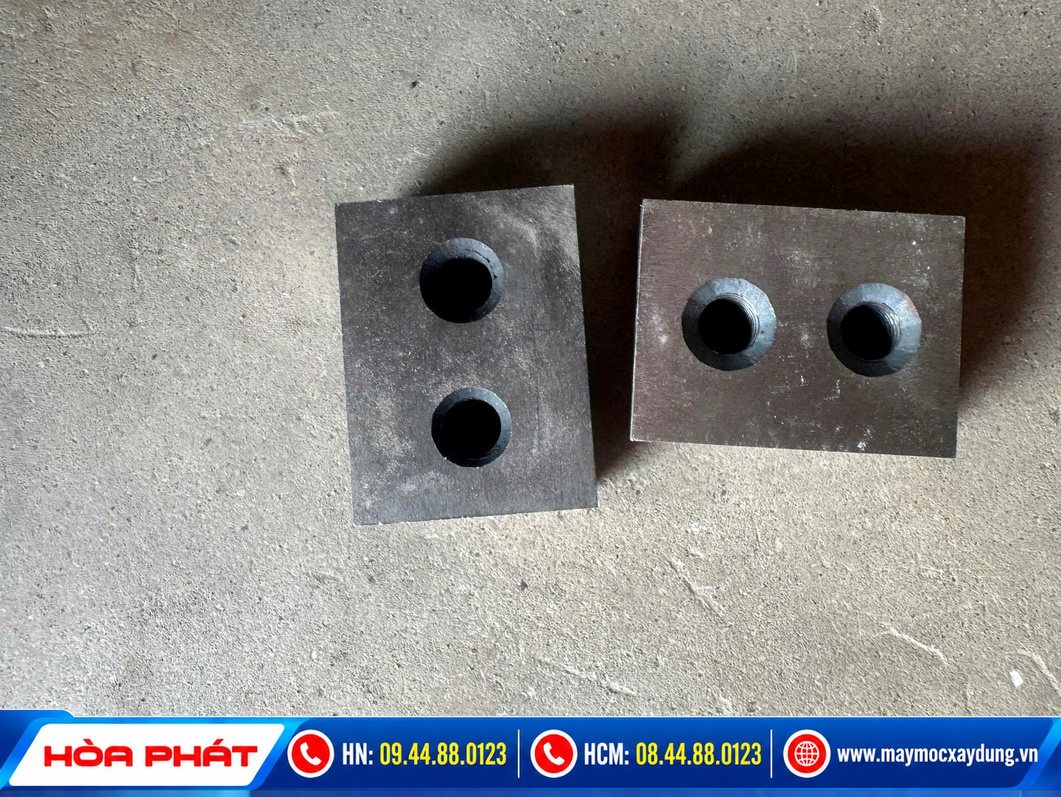
Hình 8: Góc nghiêng mép vát thoát phoi của lưỡi dao cắt thép phi 25
6. HƯỚNG DẪN THAY THẾ LƯỠI DAO VÀ CĂN CHỈNH KHE HỞ AN TOÀN
Việc thay thế hoặc đảo mặt lưỡi dao máy cắt sắt RC-25 rất đơn giản và có thể thực hiện nhanh chóng ngay tại hiện trường theo quy trình 5 bước kỹ thuật sau:
- Bước 1: Ngắt nguồn điện an toàn: Rút phích cắm điện 220V của máy ra khỏi ổ cắm nguồn trước khi tiến hành bất kỳ thao tác tháo lắp nào.
- Bước 2: Tháo bu lông lục giác chìm: Dùng cờ lê lục giác (đi kèm theo máy) tháo lần lượt 2 bu lông lục giác chìm trên lưỡi dao tĩnh và 2 bu lông trên lưỡi dao động.
- Bước 3: Vệ sinh sạch sẽ ngàm gắn dao: Dùng chổi cọ quét sạch mạt sắt, bụi đất, xi măng bám trong rãnh ngàm. Đảm bảo bề mặt tiếp xúc phẳng phiu để lưỡi mới áp sát thành ngàm 100%.
- Bước 4: Lắp lưỡi dao mới và siết cân lực: Đặt lưỡi dao mới (hoặc đảo mặt) vào đúng rãnh ngàm, xỏ 2 bu lông lục giác chìm và siết chặt đều tay, không siết lệch gây vênh lưỡi.
- Bước 5: Kiểm tra khe hở làm việc: Bấm nhấp cò điện đưa pít tông tiến chậm để kiểm tra khe hở giữa 2 mép lưỡi dao. Khe hở tiêu chuẩn lý tưởng là từ 0.5 mm đến 1.0 mm. Tuyệt đối không để 2 mép dao va quẹt trực tiếp vào nhau vì sẽ gây mẻ mép cắt ngay lập tức.
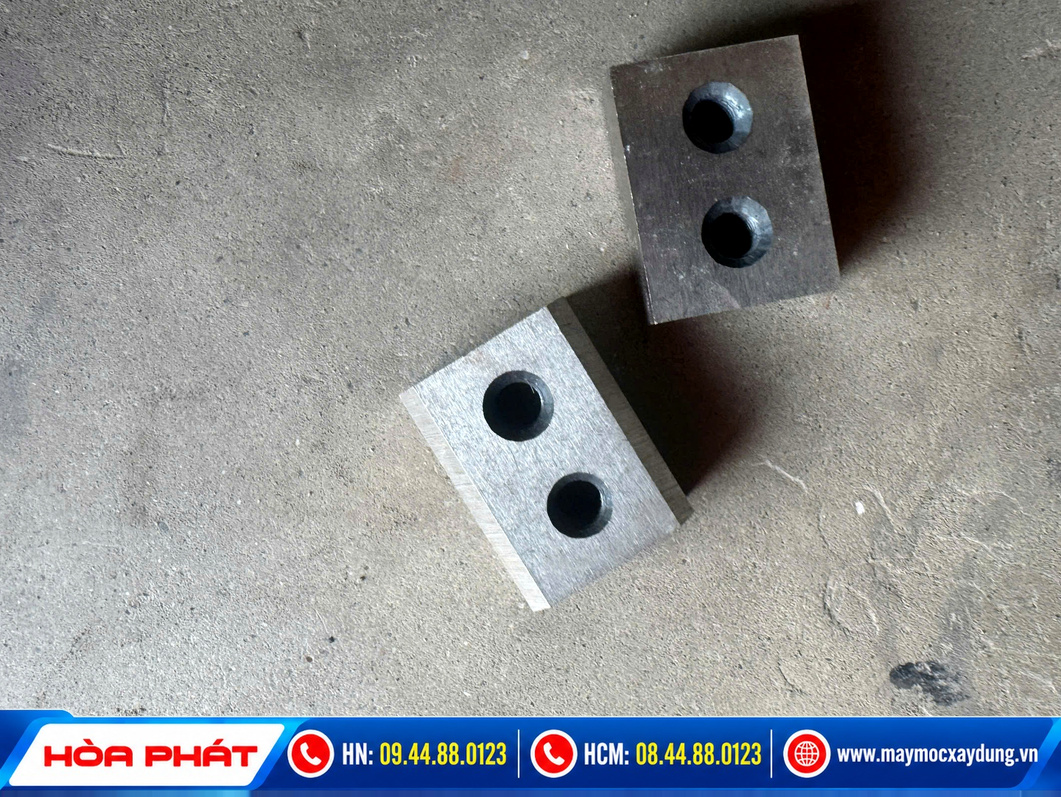
Hình 9: Kiểm tra độ phẳng và sắc cạnh của lưỡi cắt sắt cầm tay RC25
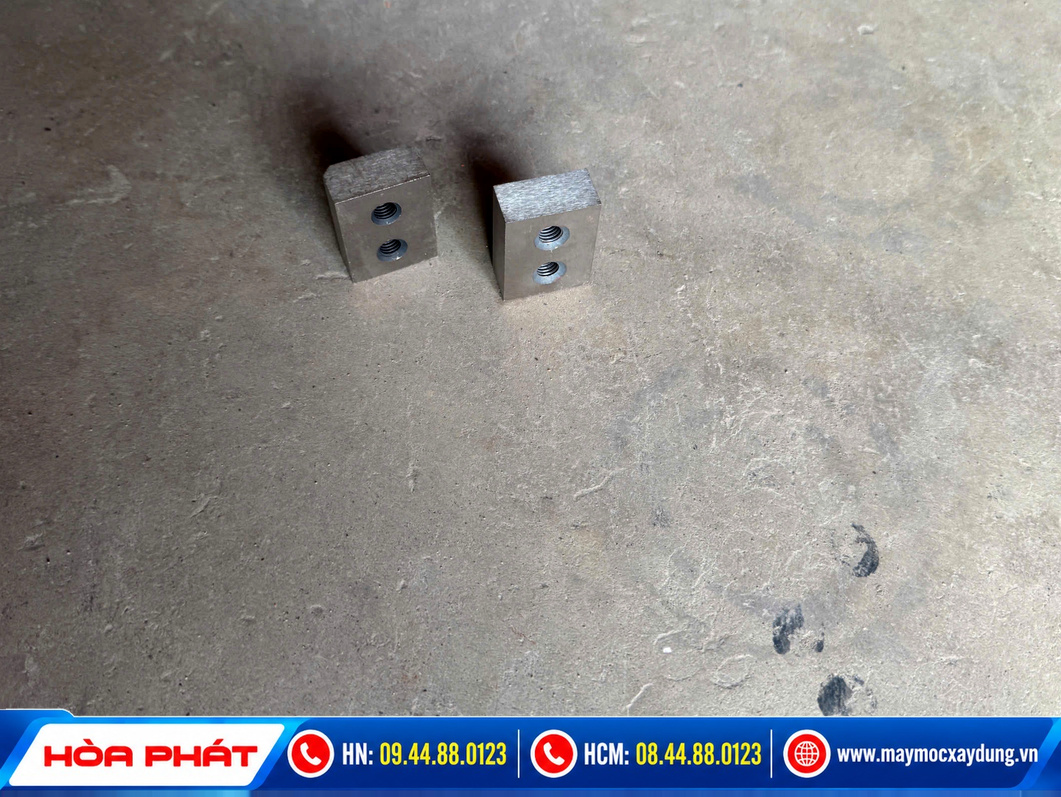
Hình 10: Lưỡi cắt sắt RC25 dựng đứng thể hiện chiều cao và tiết diện thép
⚡ CẦN TƯ VẤN CHỌN LƯỠI DAO CẮT SẮT RC25 HOẶC MUA PHỤ KIỆN GIAO GẤP?
Đội ngũ kỹ thuật viên Hòa Phát luôn sẵn sàng đo đạc, kiểm tra thông số ngàm máy và gửi hàng hỏa tốc trong 2 giờ tại Hà Nội & TP.HCM, giao hàng liên tỉnh 24 – 48 giờ!
7. SO SÁNH LƯỠI DAO CHÍNH HÃNG HÒA PHÁT VÀ HÀNG GIA CÔNG TRÔI NỔI
Để tránh tình trạng "tiền mất tật mang", mua phải lưỡi dao kém chất lượng làm hỏng luôn cụm ngàm pít tông thủy lực đắt tiền, quý khách hãy đối chiếu các đặc điểm nhận diện sau:
| Tiêu Chí So Sánh | Lưỡi Dao RC25 Hòa Phát Phân Phối | Lưỡi Cắt Gia Công Trôi Nổi Giá Rẻ |
|---|---|---|
| Vật liệu thép | Thép hợp kim khuôn dập nguội Cr12MoV nguyên khối | Thép carbon tái chế hoặc thép xây dựng phế liệu cán lại |
| Xử lý nhiệt luyện | Tôi cao tần chân không + Ram 3 lần, độ cứng HRC 58-62 | Tôi dầu thủ công không kiểm soát nhiệt, độ cứng không đều |
| Độ bền & Khả năng chịu tải | Cực dai, chống mẻ vỡ khi cắt thép gân CB400, CB500 | Dễ nứt gãy ngang hoặc mẻ góc ngay nhát cắt thép gân đầu tiên |
| Độ chính xác lỗ ốc | Phay CNC chính xác, bu lông chìm phẳng 100% | Lỗ khoan lệch tâm, đầu ốc nhô lên dễ cấn thép làm cong pít tông |
| Tuổi thọ nhát cắt | 20.000 – 30.000 nhát cắt (tận dụng đảo 4 mặt) | Chỉ được 1.000 – 2.000 nhát là cùn mòn hoặc toét mép |
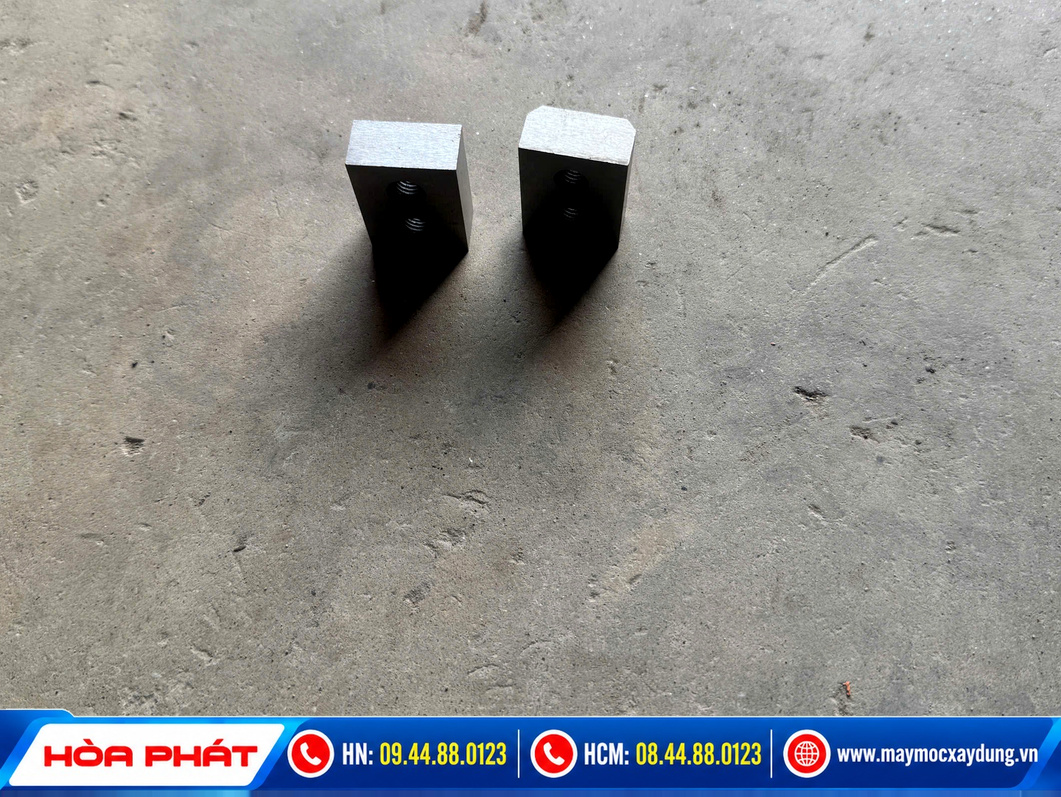
Hình 11: Khả năng đảo chiều 4 mặt tăng tuổi thọ của lưỡi dao cắt RC25
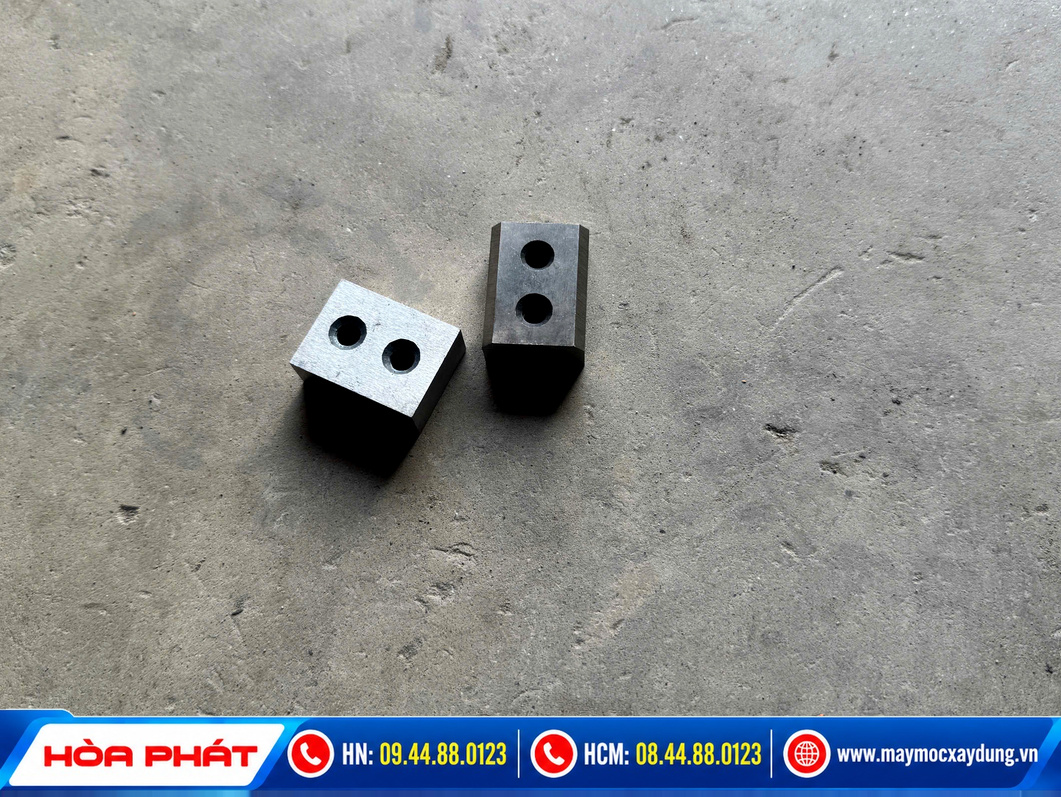
Hình 12: Trọn bộ 2 lưỡi dao cắt sắt RC25 sẵn sàng đóng gói giao hỏa tốc
8. KINH NGHIỆM VẬN HÀNH & BẢO QUẢN ĐỂ LƯỠI DAO LUÔN SẮC BÉN
Để kéo dài tuổi thọ sử dụng cho lưỡi dao và bảo vệ khối pít tông thủy lực của máy cắt sắt cầm tay, các kỹ sư chuyên môn của Hòa Phát khuyến cáo người vận hành lưu ý các điểm sau:
- Luôn đặt thanh thép vuông góc 90 độ với lưỡi dao: Tuyệt đối không đặt thanh thép bị xiên chéo trong ngàm cắt. Đặt thép nghiêng sẽ sinh ra lực đẩy ngang cực lớn làm cong pít tông và gây sứt mẻ mép cắt của lưỡi dao.
- Căn chỉnh bu lông tỳ cữ thép phía sau: Điều chỉnh ốc tỳ đỡ thanh thép sao cho thép nằm song song với phương đẩy của pít tông, giữ cố định thanh thép không bị bật nảy khi lưỡi dao bắt đầu ăn vào thép.
- Tra dầu bôi trơn định kỳ: Cuối mỗi ca làm việc, hãy vệ sinh sạch bụi cát mạt sắt bám quanh lưỡi dao và nhỏ vài giọt dầu máy vào bề mặt tiếp xúc giữa hai lưỡi để chống oxy hóa rỉ sét.
- Kiểm tra độ chặt bu lông định vị: Sau mỗi ngày thi công cắt khối lượng lớn thép, cần dùng lục giác kiểm tra lại độ siết chặt của các bu lông chìm. Bu lông bị lỏng sẽ làm lưỡi dao bị rung lắc và dễ bị vỡ mép.
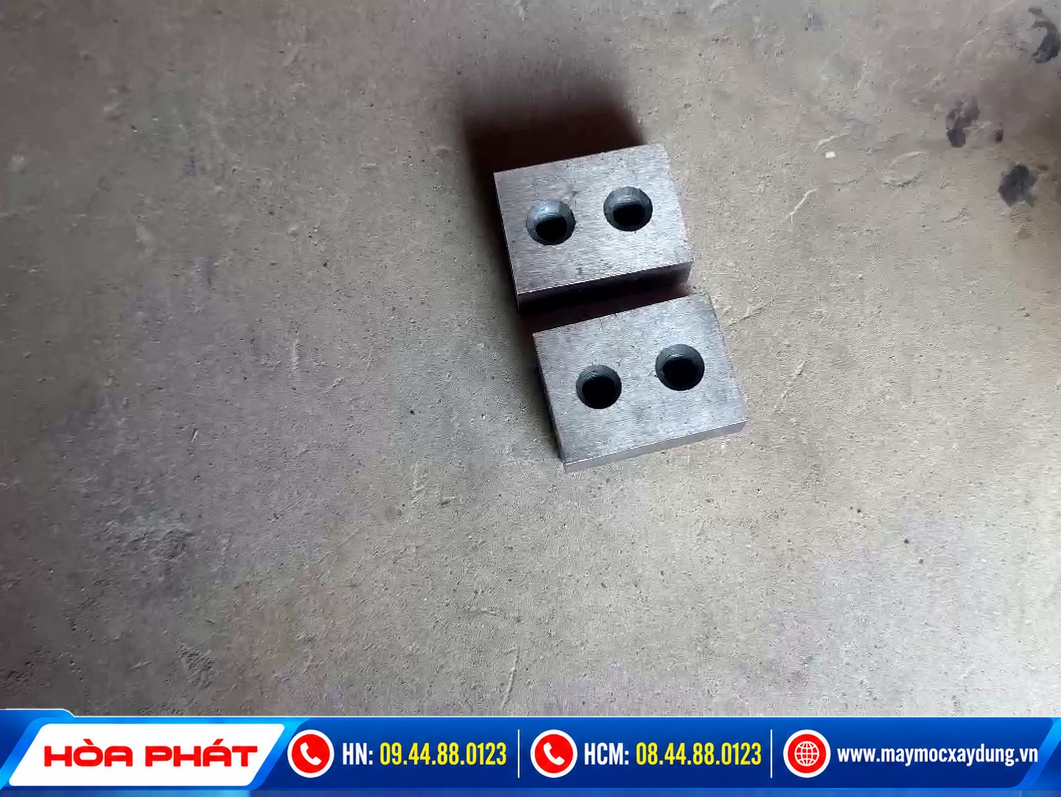
Hình 13: Góc quay cận cảnh xoay các mặt lưỡi dao cắt sắt RC-25
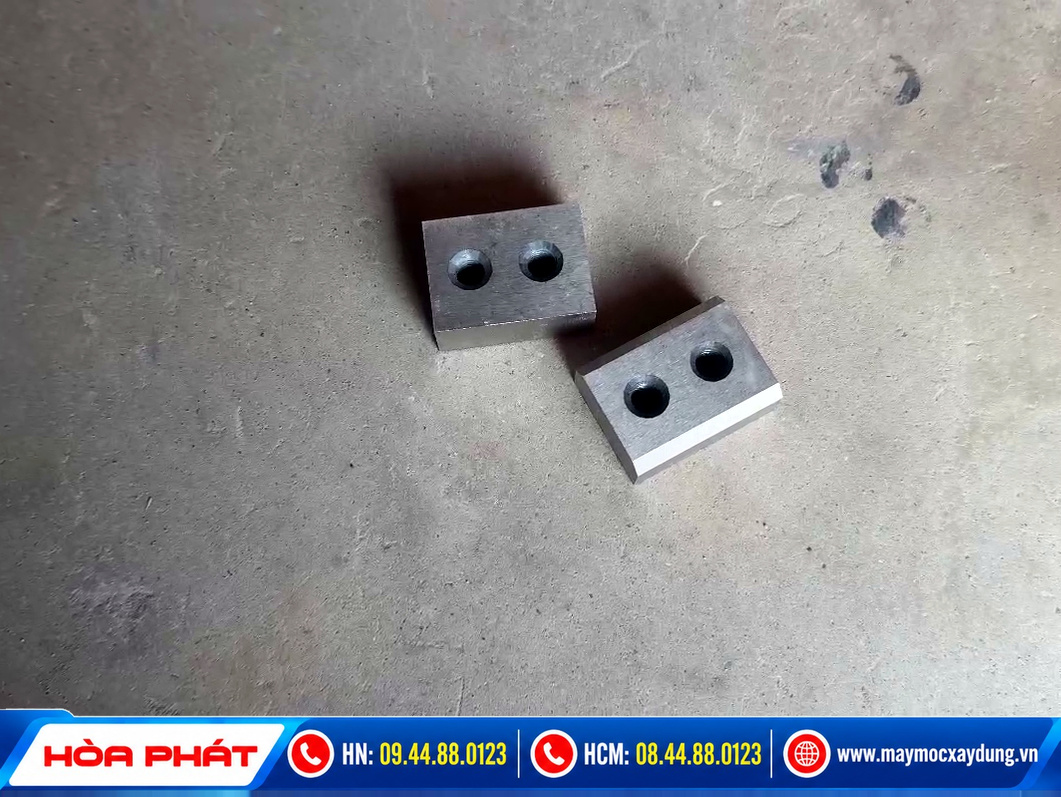
Hình 14: Cận cảnh thỏi dao cắt sắt RC25 đặt nghiêng kiểm tra mép chém
9. ĐỊA CHỈ MUA LƯỠI MÁY CẮT SẮT RC25 UY TÍN TẠI TỔNG KHO HÒA PHÁT
Là tổng kho phân phối thiết bị gia công sắt thép xây dựng hàng đầu Việt Nam, Công ty Cổ phần Máy và Thiết bị Hòa Phát luôn có sẵn số lượng lớn phụ tùng máy cắt sắt thủy lực các model RC-16, RC-20, RC-22, RC-25 và RA-25. Quý khách hàng hoàn toàn yên tâm khi mua sắm với các quyền lợi vượt trội:
- Hàng chính hãng 100%, bảo đảm lắp vừa khít ngàm máy, chuẩn xác từng milimet.
- Giá bán tận gốc tại tổng kho, có chiết khấu hấp dẫn cho khách hàng mua số lượng lớn hoặc các đội thầu thi công.
- Giao hàng hỏa tốc trong 2 giờ tại nội thành Hà Nội và TP.HCM, giao hàng ship COD toàn quốc kiểm tra đúng hàng mới thanh toán.
- Hỗ trợ tư vấn kỹ thuật trực tuyến 24/7, hướng dẫn chi tiết cách lắp đặt và căn chỉnh khe hở chuẩn xác.
|
📍 TỔNG KHO HÀ NỘI (MIỀN BẮC)
Địa chỉ: Km01, Phan Trọng Tuệ, xã Đại Thanh, huyện Thanh Trì, TP. Hà Nội Hotline / Zalo: 09.44.88.0123 Thời gian làm việc: 7h30 – 18h00 (Tất cả các ngày trong tuần) |
📍 TỔNG KHO TP.HCM (MIỀN NAM)
Địa chỉ: Quốc lộ 1A, phường Bình Hưng Hòa, quận Bình Tân, TP. Hồ Chí Minh Hotline / Zalo: 08.44.88.0123 Thời gian làm việc: 7h30 – 18h00 (Tất cả các ngày trong tuần) |
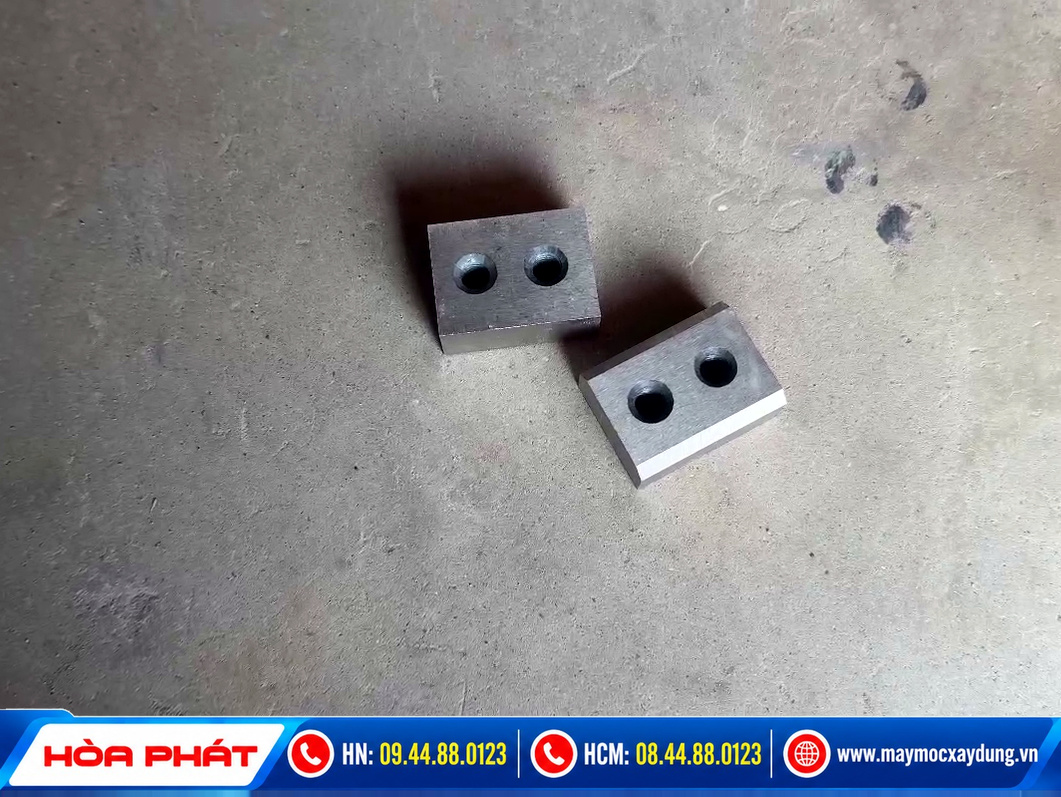
Hình 15: Chi tiết độ hoàn thiện cơ khí chính xác của bộ lưỡi dao RC25
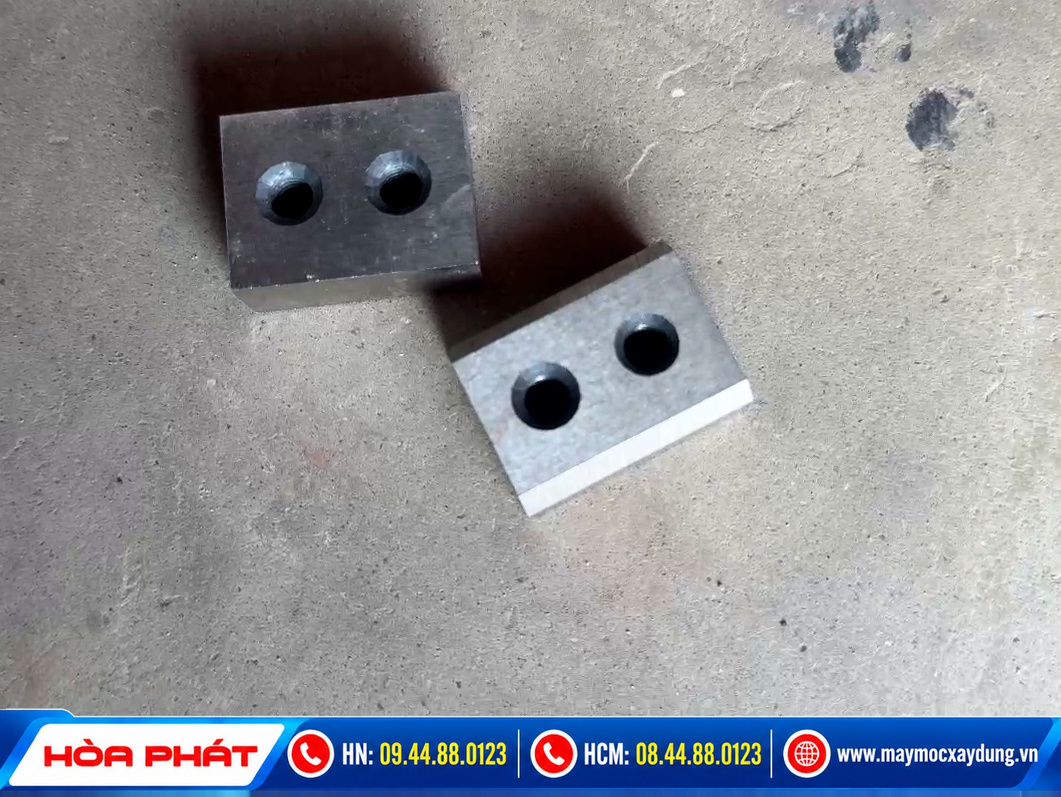
Hình 16: Cận cảnh lỗ ốc lục giác chìm và cạnh vát lưỡi cắt sắt RC25
10. CÂU HỎI THƯỜNG GẶP VỀ LƯỠI MÁY CẮT SẮT THỦY LỰC RC25 (FAQ)
Câu hỏi 1: Lưỡi dao RC-25 này có lắp vừa cho máy cắt sắt RC-20, RC-16 hoặc các dòng máy của hãng khác không?
Trả lời: Bộ lưỡi dao này được thiết kế theo kích thước chuẩn 30x25x14mm với khoảng cách tâm lỗ bu lông 14-15mm chuyên dụng cho các dòng máy cắt sắt thủy lực cầm tay công suất 1600W - 1700W cắt sắt phi 25mm (như model RC-25, NRC-25, RA-25). Dòng máy RC-20 hoặc RC-16 có kích thước ngàm và lưỡi dao nhỏ hơn (RC-20 dùng lưỡi nhỏ hơn, RC-16 dùng lưỡi 1 lỗ hoặc kích thước khác). Nếu máy của bạn thuộc thương hiệu khác nhưng có cùng kích thước lưỡi và khoảng cách 2 lỗ ốc thì hoàn toàn có thể lắp vừa. Vui lòng chụp ảnh ngàm máy và đo kích thước gửi qua Zalo 09.44.88.0123 để kỹ thuật viên Hòa Phát đối chiếu chính xác trước khi gửi hàng.
Câu hỏi 2: Một bộ lưỡi dao máy cắt sắt RC25 cắt được bao nhiêu nhát thì bị mòn và khi nào cần đảo mặt?
Trả lời: Với chất thép Cr12MoV tôi cao tần đạt độ cứng HRC 58-62, mỗi cạnh cắt của lưỡi dao có thể thực hiện liên tục khoảng 5.000 đến 8.000 nhát cắt thép gân CB300, CB400. Nhờ thiết kế đối xứng 4 góc cạnh, bạn có thể đảo đầu và đảo mặt tới 4 lần, nâng tổng tuổi thọ làm việc của cả bộ lên tới 20.000 – 30.000 nhát cắt. Khi bạn nhận thấy vết cắt thép bắt đầu xuất hiện nhiều bavia thừa, thời gian cắt kéo dài hơn bình thường (trên 4 giây) hoặc mép dao bị mòn cùn thì đó là lúc cần nới ốc để đảo cạnh mới.
Câu hỏi 3: Nếu tự thay lưỡi dao tại công trường thì cần lưu ý gì quan trọng nhất để tránh bị mẻ mép dao?
Trả lời: Lưu ý quan trọng nhất là khe hở làm việc giữa lưỡi dao động và lưỡi dao tĩnh. Sau khi siết chặt bu lông, bạn phải kiểm tra sao cho hai mép lưỡi khi lướt qua nhau có khe hở từ 0.5mm đến 1.0mm. Tuyệt đối không để hai mép dao cọ xát trực tiếp vào nhau vì khi pít tông ép lực 20 tấn, sự va quẹt giữa 2 khối thép tôi cứng sẽ làm mẻ vỡ góc dao ngay lập tức. Ngoài ra, cần làm sạch toàn bộ mạt sắt trong rãnh ngàm trước khi lắp lưỡi mới để mặt lưng áp sát phẳng phiu, không bị cập kênh.
Câu hỏi 4: Đặt mua lưỡi máy cắt sắt RC-25 tại Hòa Phát có được giao hàng hỏa tốc và kiểm tra hàng không?
Trả lời: Có. Hòa Phát luôn có sẵn số lượng lớn phụ tùng tại 2 tổng kho Hà Nội và TP.HCM. Khách hàng trong khu vực nội thành sẽ được giao hỏa tốc bằng Grab/Ahamove trong vòng 1 – 2 giờ kể từ khi chốt đơn. Khách hàng các tỉnh thành khác được gửi chuyển phát nhanh COD, quý khách được quyền mở hộp kiểm tra đúng kích thước, đúng quy cách thỏi thép và 2 lỗ bu lông chìm chuẩn zin rồi mới thanh toán tiền cho nhân viên bưu điện.